เชื่อมอลูมิเนียมใช้ลวดอะไร ทำไมเชื่อมยาก

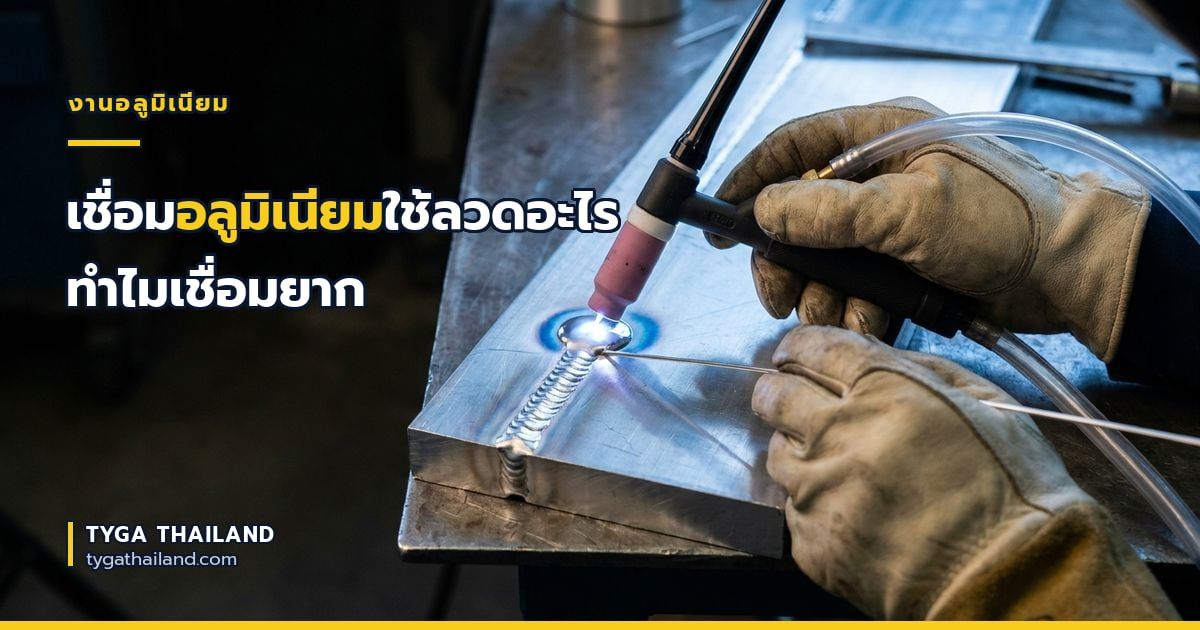
อลูมิเนียมเป็นวัสดุที่ทำให้ช่างฝีมือดี ๆ หงุดหงิดมาเยอะแล้วครับ เชื่อมเหล็กมาสิบปีคล่องมือ พอมาจับอลูมิเนียมครั้งแรกแทบท้อ ไม่ติดบ้าง ทะลุบ้าง แนวพรุนเป็นฟองน้ำบ้าง
แต่พอรู้ว่ามันงอแงเพราะอะไร ทุกอย่างเข้าที่เลยครับ มันไม่ได้ยาก แค่ไม่เหมือนเหล็ก แล้วเราเผลอเอาวิธีเชื่อมเหล็กไปใช้
ทำไมอลูมิเนียมถึงเชื่อมยาก
มี 3 ข้อครับ และทุกปัญหาที่เจอหน้างานย้อนกลับมาที่ 3 ข้อนี้หมด
1. ผิวมันมีเกราะที่ทนร้อนกว่าเนื้อข้างในสามเท่า
อลูมิเนียมทำปฏิกิริยากับอากาศทันทีที่เจอ เกิดเป็นฟิล์มอะลูมิเนียมออกไซด์เคลือบผิวไว้ ปัญหาคือเนื้ออลูมิเนียมหลอมที่ 660°C แต่ฟิล์มออกไซด์หลอมที่ราว 2,000°C
แปลว่าถ้าไม่ขัดออกก่อน เนื้อข้างในละลายเป็นน้ำไปแล้วแต่เกราะข้างนอกยังอยู่ครบ น้ำอลูมิเนียมเลยไหลอยู่ใต้ฟิล์มโดยไม่เชื่อมติดกัน ที่เชื่อมแล้ว "ดูเหมือนติดแต่เคาะแล้วหลุด" ก็เรื่องนี้แหละครับ
2. มันระบายความร้อนเร็วกว่าเหล็กราว 5 เท่า
ตอนเริ่มเชื่อมความร้อนวิ่งหนีออกไปทั่วชิ้นงานจนจุดอาร์กไม่ติด ต้องใช้แอมป์สูง แต่พอเชื่อมไปสักพักทั้งชิ้นงานร้อนสะสมจนอิ่มตัว ทีนี้แอมป์เท่าเดิมกลับกลายเป็นสูงเกินไป แล้วทะลุ
ที่ช่างบ่นว่า "ตอนแรกไม่ติด พอติดแล้วทะลุ" คือเรื่องนี้ครับ
3. มันไม่เปลี่ยนสีก่อนหลอม
เหล็กจะบอกเราว่ากำลังจะหลอมแล้วด้วยการเปลี่ยนเป็นสีแดงส้ม แต่อลูมิเนียมสีเงินอยู่อย่างนั้นจนถึงวินาทีที่มันยุบตัวลงไปเป็นรู ไม่มีสัญญาณเตือนใด ๆ ทั้งสิ้น
ข้อนี้ทำให้มือใหม่เจาะรูบนงานเยอะที่สุดครับ ต้องอาศัยดูที่แอ่งน้ำโลหะว่าเริ่มเป็นเงาวาวหรือยังแทน
สิ่งที่ต้องทำก่อนเชื่อมทุกครั้ง
ข้อนี้ห้ามข้ามเด็ดขาด ข้ามแล้วที่เหลือทำดีแค่ไหนก็ไม่ช่วยครับ
- เช็ดน้ำมันและคราบสกปรกออกก่อน ด้วยอะซิโตนหรือแอลกอฮอล์ ทำขั้นนี้ก่อนขัดเสมอ ไม่งั้นจะขัดน้ำมันฝังลงไปในเนื้อ
- ขัดฟิล์มออกไซด์ออก ด้วยแปรงลวดสแตนเลสขนละเอียด ขัดตรงแนวที่จะเชื่อมและข้างละสัก 2–3 ซม.
- เชื่อมทันที ฟิล์มออกไซด์เริ่มสร้างตัวใหม่ภายในไม่กี่นาที ขัดแล้วอย่าทิ้งไว้ข้ามวัน
⛔ แปรงลวดที่ใช้ขัดอลูมิเนียม ต้องแยกไว้สำหรับอลูมิเนียมเท่านั้น ห้ามใช้อันเดียวกับที่เคยแปรงเหล็กหรือสแตนเลส เพราะผงเหล็กที่ติดมาจะฝังลงในเนื้ออลูมิเนียมแล้วทำให้แนวเปราะและเป็นจุดกัดกร่อน
ที่สำคัญคือห้ามใช้ใบเจียรหรือกระดาษทรายขัดอลูมิเนียมครับ เม็ดขัดจะหลุดฝังลงในเนื้อที่อ่อนนุ่ม กลายเป็นสิ่งแปลกปลอมในแนวเชื่อม ใช้แปรงลวดอย่างเดียวพอ
เลือกลวดเบอร์ไหน
ลวดอลูมิเนียมมีอยู่ 2 ตระกูลหลักครับ จำแค่นี้ก็เลือกถูกแล้ว
| เบอร์ลวด | ใช้กับงาน |
|---|---|
| 4043 (ผสมซิลิกอน) | ตัวอเนกประสงค์ ใช้ได้กว้างที่สุด น้ำโลหะไหลลื่น แนวสวย เชื่อมง่ายที่สุด เหมาะอลูมิเนียมเส้น อลูมิเนียมหล่อ งานทั่วไป |
| 5356 (ผสมแมกนีเซียม) | แข็งแรงกว่า 4043 ชัดเจน ทนน้ำเค็ม เหมาะงานรับแรงสั่น งานเรือ งานโครงสร้าง งานที่ต้องอโนไดซ์ทีหลัง |
| 4047 (ซิลิกอนสูง) | ไหลลื่นที่สุด จุดหลอมต่ำ เหมาะงานอลูมิเนียมหล่อ งานอุดรอยรั่ว งานที่ต้องการเติมเต็มร่อง |
| 5183 | แข็งแรงสูงสุดในกลุ่มที่ใช้กันทั่วไป งานทางทะเล ถังบรรจุ |
เลือกไม่ถูกจริง ๆ เอา 4043 ไปก่อนครับ เชื่อมง่ายที่สุด แนวสวยที่สุด และใช้ได้กับงานส่วนใหญ่ที่เจอ
แล้วเมื่อไรควรเป็น 5356 — เมื่องานต้องรับแรงจริงจัง โดนสั่นสะเทือน โดนน้ำทะเล หรือเชื่อมเสร็จแล้วจะเอาไปชุบอโนไดซ์ (4043 ชุบแล้วแนวจะออกสีเทาดำ ต่างจากเนื้อเดิมชัดเจน ส่วน 5356 สีกลืนกว่ามาก)
ที่ร้านมีให้เลือกทั้งสามระบบ — งานอาร์กอนใช้ ER4043 · ER5356 · ER4047 · งาน MIG ใช้ ER4043 · ER5356 · ER5183 หรือ ม้วนเล็ก 0.5 กก. สำหรับงานซ่อม
จะเชื่อมด้วยวิธีไหนดี
| วิธี | เหมาะกับ | ข้อจำกัด |
|---|---|---|
| อาร์กอน TIG | งานบาง งานประณีต งานโชว์แนว ควบคุมความร้อนได้ละเอียด | ช้า ต้องมีตู้ที่ออกไฟ AC ได้ |
| MIG | งานหนา 3 มม. ขึ้นไป งานยาว ๆ ต้องการความเร็ว | ลวดอลูมิเนียมนิ่ม ป้อนยาก ต้องปรับตู้ |
| ลวดธูปอลูมิเนียม | งานซ่อมหยาบ ๆ นอกสถานที่ ไม่มีถังแก๊ส | แนวไม่สวย คุมยาก ต้องอุ่นงานก่อน |
| ลวดประสานไฟแก๊ส | ซ่อมหม้อน้ำ ท่อแอร์ รอยรั่วเล็ก ๆ | ไม่ใช่งานรับแรง |
ถ้าเชื่อมอาร์กอน ต้องใช้ไฟ AC เท่านั้นครับ เพราะช่วงคลื่นขั้วบวกจะทำหน้าที่ระเบิดฟิล์มออกไซด์ออกให้เอง ซึ่ง DC ทำไม่ได้ และให้ใช้ทังสเตนหัวเขียว WP หรือหัวฟ้า WL20 ที่ใช้ได้ทั้ง AC และ DC ส่วนแก๊สใช้อาร์กอน 100% ห้ามผสม CO2 เด็ดขาด
ถ้าเชื่อม MIG ลวดอลูมิเนียมนิ่มกว่าลวดเหล็กมาก ป้อนผ่านสายยาว ๆ แล้วมันจะย่นพันกันเป็นรังนก แก้ด้วยการเปลี่ยนสายในเป็นแบบเทฟลอน เปลี่ยนลูกกลิ้งเป็นร่องตัว U และคลายแรงบีบลง หรือถ้ามีงบก็ใช้หัวเชื่อมแบบมีมอเตอร์ป้อนลวดในตัวไปเลยจะจบปัญหาที่สุด
อีกข้อคือ MIG อลูมิเนียมต้องดันหัวเชื่อมไปข้างหน้า ไม่ใช่ลากถอยหลังแบบเหล็ก เพื่อให้แก๊สคลุมล่วงหน้าไปก่อนถึงจุดเชื่อม
อลูมิเนียมหล่อ ซ่อมได้ไหม
ได้ครับ แต่ยากกว่าอลูมิเนียมเส้นพอสมควร เพราะเนื้อหล่อมักมีรูพรุนและน้ำมันเก่าซึมอยู่ในเนื้อมาหลายปี
- ใช้ ER4047 หรือ AlSi12 ซึ่งซิลิกอนสูง ไหลดีและทนร้าวกว่า
- เจียรเปิดร่องให้กว้างกว่าที่คิด แล้วขัดจนเห็นเนื้อเงินสะอาด
- อุ่นชิ้นงานก่อนราว 100–150°C ช่วยไล่ความชื้นและลดความเค้น แต่อย่าเกิน 200°C เพราะอลูมิเนียมอ่อนตัวเร็วมาก
- ถ้าเชื่อมแล้วเห็นฟองผุดขึ้นมาตลอด แปลว่ามีน้ำมันซึมอยู่ในเนื้อ ต้องเผาไล่หรือล้างให้หมดก่อน ฝืนเชื่อมต่อไปก็พรุนอยู่ดี
ถ้าเป็นงานซ่อมหม้อน้ำหรือท่อรั่วเล็ก ๆ ที่ไม่ต้องรับแรง ใช้ ลวดประสานอลูมิเนียมไส้ฟลักซ์ในตัว กับไฟแก๊สจะง่ายกว่ามากครับ ไม่ต้องมีตู้เชื่อม
เชื่อมอลูมิเนียมติดกับเหล็กได้ไหม
ตอบตรง ๆ เลยครับ — เชื่อมด้วยวิธีหลอมละลายปกติไม่ได้
เพราะสองตัวนี้ผสมกันแล้วจะเกิดสารประกอบที่เปราะมาก เชื่อมได้อยู่หรอกครับ แต่รับแรงไม่ได้เลย เคาะแรง ๆ ก็หลุด
ถ้าจำเป็นต้องต่อกันจริง ๆ ให้ใช้วิธีทางกลแทน เช่น ยึดน็อต ย้ำหมุด หรือใช้แผ่นเปลี่ยนผ่านสำเร็จรูปที่เขาผลิตมาเฉพาะ อย่าพยายามเชื่อมตรง ๆ ครับ เสียเวลาเปล่า
คำถามที่พบบ่อย
เชื่อมอลูมิเนียมใช้ลวดอะไร
งานทั่วไปใช้ 4043 ครับ เชื่อมง่ายที่สุด แนวสวย ใช้ได้กับอลูมิเนียมส่วนใหญ่รวมถึงงานหล่อ ส่วนงานที่ต้องรับแรงจริงจัง โดนสั่นสะเทือน โดนน้ำทะเล หรือจะเอาไปชุบอโนไดซ์ ให้ใช้ 5356 ซึ่งแข็งแรงกว่าและสีแนวกลืนกับเนื้อเดิมมากกว่า
ทำไมเชื่อมอลูมิเนียมแล้วแนวพรุนเป็นฟองน้ำ
สาเหตุหลักคือความสะอาดครับ อาจเป็นน้ำมันหรือความชื้นบนผิวที่ไม่ได้เช็ดออก ฟิล์มออกไซด์ที่ไม่ได้ขัด หรือแก๊สอาร์กอนไม่คลุมแนวเพราะมีลมพัดหรือยื่นลวดยาวเกิน ให้ไล่เช็กตามลำดับนี้ — เช็ดอะซิโตน ขัดแปรงลวดสแตนเลส แล้วดูว่าแก๊สออกครบไหม
ตู้เชื่อมธรรมดาเชื่อมอลูมิเนียมได้ไหม
ถ้าเป็นอาร์กอน ต้องเป็นตู้ที่ออกไฟ AC ได้เท่านั้น ตู้ TIG ที่มีแต่ DC เชื่อมอลูมิเนียมไม่ได้ครับ เพราะไม่มีช่วงคลื่นที่จะระเบิดฟิล์มออกไซด์ออก ส่วนตู้เชื่อมธูปทั่วไปพอใช้ลวดธูปอลูมิเนียมได้อยู่ แต่คุมยากและแนวไม่สวย เหมาะแค่งานซ่อมหยาบ ๆ
4043 กับ 5356 ใช้แทนกันได้ไหม
ใช้แทนกันได้ในงานทั่วไปที่ไม่ได้รับแรงมากครับ แต่ถ้าเป็นงานโครงสร้างหรืองานที่มีสเปกกำหนด ต้องใช้ตามที่ระบุ เพราะคุณสมบัติต่างกันจริง 5356 แข็งแรงกว่าแต่น้ำโลหะหนืดกว่าเชื่อมยากกว่า ส่วน 4043 ไหลลื่นกว่าแต่แรงดึงต่ำกว่า
ทำไมเชื่อมแล้วเหมือนติดแต่เคาะทีเดียวหลุด
เกือบ 100% คือไม่ได้ขัดฟิล์มออกไซด์ออกก่อนครับ เนื้ออลูมิเนียมข้างในละลายแล้วจริง แต่ฟิล์มออกไซด์ที่ทนร้อนถึง 2,000 องศายังคั่นอยู่ น้ำโลหะสองฝั่งเลยไม่ได้หลอมรวมกัน ต้องขัดด้วยแปรงลวดสแตนเลสให้เห็นเนื้อเงินสดใหม่แล้วเชื่อมทันที
ไม่แน่ใจว่างานนี้ใช้เบอร์ไหน ปรึกษาได้ไหม
โทรหรือแอด LINE มาได้เลยครับ บอกว่าอลูมิเนียมเป็นเส้นหรือของหล่อ หนาเท่าไร ใช้ตู้อะไร และงานต้องรับแรงหรือโดนน้ำทะเลไหม เดี๋ยวเราแนะนำเบอร์ลวดกับขนาดที่เหมาะให้ มีครบทั้งลวดอาร์กอน ลวด MIG ลวดธูป และลวดประสานอลูมิเนียม ราคาพิเศษสำหรับร้านค้า โรงงาน และผู้รับเหมา จัดส่งทั่วไทย
อยากถามให้ชัวร์ก่อนสั่ง โทรมาได้เลยครับ
บอกแค่ว่าเชื่อมวัสดุอะไร หนาเท่าไร ใช้ตู้แบบไหน เดี๋ยวเราแนะนำเบอร์ลวดกับช่วงแอมป์ให้
083-901-9222 แอดไลน์สอบถาม