เชื่อมเหล็กหล่อยังไงไม่ให้ร้าว เลือกลวดตัวไหน

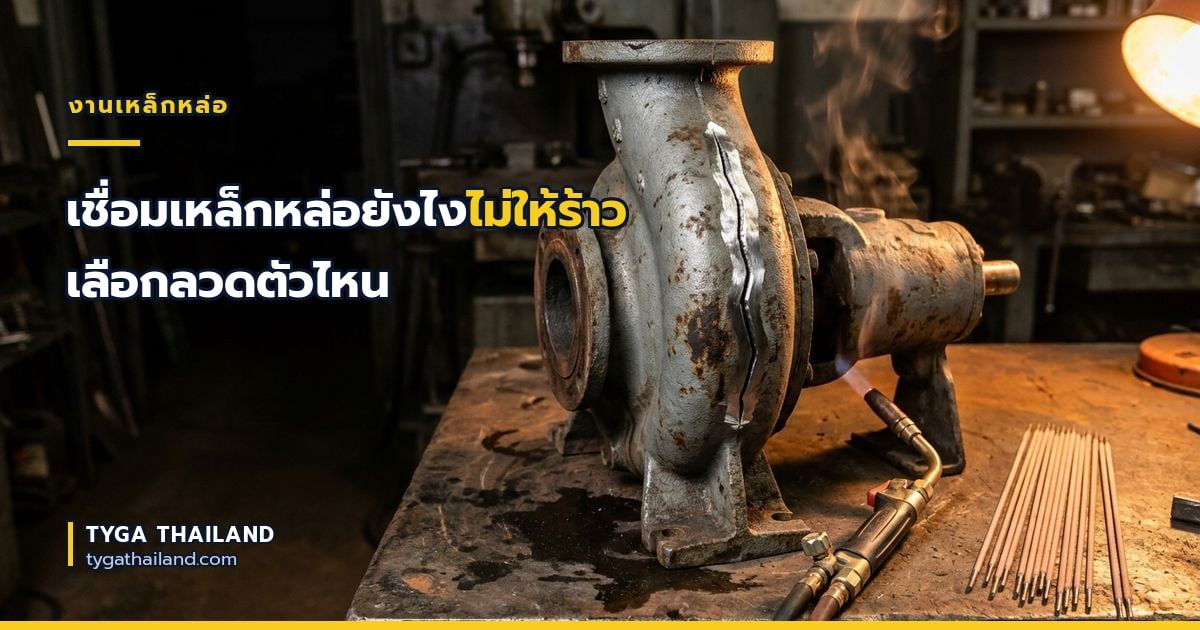
เหล็กหล่อเป็นวัสดุที่ทำให้ช่างเก่ง ๆ เสียฟอร์มมาเยอะครับ เชื่อมเสร็จดูดีมาก พอวันรุ่งขึ้นมาดูอีกที มีรอยร้าววิ่งยาวข้างแนวเชื่อมเฉยเลย
สิ่งที่ต้องเข้าใจก่อนคือ เหล็กหล่อร้าวเพราะความร้อน ไม่ใช่เพราะลวดไม่ดี ฉะนั้นซื้อลวดแพงขึ้นอย่างเดียวไม่ช่วยครับ ต้องเปลี่ยนวิธีเชื่อมด้วย
ทำไมเหล็กหล่อถึงร้าวง่ายกว่าเหล็กทั่วไป
เหล็กหล่อมีคาร์บอนสูงมาก ประมาณ 2–4% ขณะที่เหล็กเหนียวทั่วไปมีไม่ถึง 0.3% คาร์บอนที่เกินมานั้นอยู่ในรูปเกล็ดกราไฟต์แทรกอยู่ทั่วเนื้อ
เกล็ดกราไฟต์ทำให้เหล็กหล่อแข็งแต่เปราะ คือรับแรงกดได้ดีมาก แต่รับแรงดึงหรือแรงบิดได้น้อย พอเชื่อมแล้วเนื้อร้อนขยายตัวและหดตัวไม่เท่ากัน แรงดึงที่เกิดขึ้นก็เกินกว่าที่มันรับไหว
ยิ่งไปกว่านั้น ตรงขอบแนวที่โดนความร้อนแล้วเย็นเร็ว คาร์บอนจะเปลี่ยนไปเป็นเนื้อที่แข็งกว่าเดิมอีกและเปราะกว่าเดิมอีก ตรงนั้นแหละที่ร้าวบ่อยที่สุด — ไม่ใช่ที่แนวเชื่อมนะครับ แต่เป็นข้าง ๆ แนว
เลือกลวดเบอร์ไหน
ลวดเชื่อมเหล็กหล่อที่ใช้กันจริงมี 2 ตัวครับ ต่างกันชัดเจน เลือกให้ถูกก่อนเป็นอันดับแรก
| หัวข้อ | ENi-CI (นิกเกิล 98%) | ENiFe-CI (นิกเกิล 55%) |
|---|---|---|
| เชื่อมเสร็จกลึงต่อได้ไหม | ได้ดี เนื้อนุ่มกว่า | กลึงได้แต่แข็งกว่า |
| ความแข็งแรงของแนว | ปานกลาง | สูงกว่าชัดเจน |
| เหมาะกับ | งานบาง งานที่ต้องแต่งผิวต่อ เครื่องยนต์ เสื้อปั๊ม | งานหนา เหล็กหล่อเหนียว งานรับแรง ฐานเครื่องจักร |
| ราคา | สูงกว่า | ถูกกว่า |
เลือกไม่ถูกให้ถามตัวเองข้อเดียว — เชื่อมเสร็จต้องเอาไปกลึงหรือแต่งผิวต่อไหม ถ้าต้อง เลือก Ni98 (ENi-CI) ถ้าไม่ต้องแต่งแต่ต้องแข็งแรง เลือก Ni55 (ENiFe-CI)
งานซ่อมเล็ก ๆ ที่ใช้ไม่กี่เส้น ไม่ต้องซื้อยกกล่องครับ มีแบบแพ็คเล็ก Ni98 2 เส้น กับ แพ็คเล็ก Ni55 2 เส้น ส่วนใครชอบของญี่ปุ่นก็มี YAWATA NiCast 98 และ NiCast 55 ดูทั้งหมวดได้ที่ ลวดเชื่อมเหล็กหล่อ
วิธีเชื่อมที่ทำให้ไม่ร้าว
ข้อนี้สำคัญกว่าเลือกลวดอีกครับ ทำตาม 6 ข้อนี้แล้วโอกาสร้าวลดลงมหาศาล
1. เตรียมงานให้สะอาดกว่าที่คิด
เหล็กหล่อเก่าจากเครื่องจักรมักมีน้ำมันซึมอยู่ในรูพรุนมาหลายปี เจียรผิวอย่างเดียวไม่พอ ถ้าเชื่อมแล้วเห็นฟองผุดตลอดแปลว่ามีน้ำมันอยู่ ให้เผาไล่ด้วยหัวแก๊สจนไม่มีควันแล้วค่อยเชื่อม
2. ถ้าเป็นรอยร้าว ต้องเจาะหยุดรอยก่อน
เจาะรูเล็ก ๆ ที่ปลายรอยร้าวทั้งสองข้าง เพื่อกันไม่ให้รอยวิ่งต่อตอนเชื่อม แล้วค่อยเจียรเปิดร่องเป็นตัว V ให้ถึงก้นรอย ถ้าไม่เจาะหยุดก่อน ความร้อนจากการเชื่อมจะดันให้รอยร้าววิ่งยาวออกไปอีก
3. ใช้แอมป์ต่ำที่สุดเท่าที่จุดติด
อย่าใจร้อนเร่งแอมป์ ลวดเหล็กหล่อ 2.6 มม. ใช้ราว 60–90 แอมป์ก็พอ ยิ่งแอมป์ต่ำ ความร้อนลงชิ้นงานยิ่งน้อย
4. เชื่อมทีละสั้น ๆ แล้วหยุดรอ
นี่คือข้อที่ยากที่สุดเพราะทุกคนอยากเชื่อมรวดเดียวให้จบครับ แต่กติกาคือเชื่อมครั้งละ 3–5 ซม. แล้วหยุด รอจนเอามือแตะชิ้นงานได้ค่อยเชื่อมต่อ
ถ้าแนวยาว ให้เชื่อมสลับไปมาคนละหัว อย่าไล่ต่อกันเป็นเส้นเดียว
5. เคาะแนวทันทีตอนยังร้อน
พอเชื่อมจบแต่ละช่วง ใช้ค้อนหัวมนเคาะบนแนวเบา ๆ ทั่ว ๆ ทันทีที่สแลกหลุด การเคาะช่วยคลายความเค้นที่สะสมในแนวออก ลดแรงดึงที่จะไปฉีกเนื้อข้างเคียง
ใช้ค้อนหัวมนนะครับ ไม่ใช่ค้อนหัวแหลม ไม่งั้นจะกลายเป็นเจาะแนวแทน
6. ปล่อยให้เย็นเอง ห้ามเร่ง
ห้ามเป่าลม ห้ามราดน้ำ ห้ามเอาไปวางที่ลมโกรกเด็ดขาด ถ้างานใหญ่และสำคัญ เอาผ้าห่มใยหินหรือทรายแห้งคลุมไว้ให้เย็นช้า ๆ ยิ่งดี
ต้องอุ่นชิ้นงานก่อนไหม
คำถามนี้ตอบได้ 2 แบบ แล้วแต่ว่างานหนาแค่ไหนครับ
| ลักษณะงาน | ทำยังไง |
|---|---|
| งานบาง ชิ้นเล็ก รอยสั้น | ไม่ต้องอุ่น ใช้วิธีเชื่อมสั้น ๆ แล้วรอเย็นก็พอ |
| งานหนา ชิ้นใหญ่ รูปทรงซับซ้อน | อุ่นทั้งชิ้นให้ทั่วราว 200–300°C ก่อน แล้วรักษาอุณหภูมิไว้ระหว่างเชื่อม |
ข้อสำคัญคือถ้าอุ่น ต้องอุ่นให้ทั่วทั้งชิ้นครับ ไม่ใช่อุ่นเฉพาะจุดที่จะเชื่อม เพราะการอุ่นเฉพาะจุดสร้างความเค้นเพิ่มแทนที่จะลด
และถ้าอุ่นแล้ว ต้องปล่อยให้เย็นช้ามาก ๆ ด้วย ห้ามอุ่นเสร็จแล้วเชื่อมแล้วทิ้งให้เย็นเร็ว จะแย่กว่าไม่อุ่นเลย
เหล็กหล่อกับเหล็กหล่อเหนียว ต่างกันยังไง
ของที่ช่างเรียกรวม ๆ ว่าเหล็กหล่อ จริง ๆ มี 2 แบบครับ
- เหล็กหล่อสีเทา — กราไฟต์เป็นเกล็ด เปราะกว่า หักแล้วรอยหักเป็นสีเทาด้าน เจอในฝาปิดท่อ ฐานเครื่องจักร เสื้อสูบ
- เหล็กหล่อเหนียว — กราไฟต์เป็นเม็ดกลม เหนียวกว่ามาก หักแล้วรอยหักเป็นสีเงินวาว เจอในเฟือง เพลา ท่อประปาแรงดัน
วิธีแยกง่าย ๆ หน้างานคือดูรอยหักครับ เทาด้าน = หล่อสีเทา เงินวาว = หล่อเหนียว
เหล็กหล่อเหนียวควรใช้ Ni55 (ENiFe-CI) เพราะแนวเชื่อมจะเหนียวใกล้เคียงเนื้อเดิมมากกว่า ส่วนหล่อสีเทาใช้ได้ทั้งสองตัว
เชื่อมเหล็กหล่อด้วยลวดเหล็กธรรมดาได้ไหม
ทำได้แต่ผลจะไม่ดีครับ และเกือบทุกครั้งจะร้าว
เพราะลวดเหล็กเหนียวอย่าง E6013 หรือ E7018 ไม่มีนิกเกิลที่จะรับคาร์บอนจากเหล็กหล่อ คาร์บอนจะละลายเข้าไปในแนวเชื่อมแล้วทำให้แนวแข็งเป็นแก้ว เปราะจนเคาะแตกได้
ถ้าเป็นงานชั่วคราวจริง ๆ ที่ไม่รับแรงและรับได้ว่าอาจร้าว ก็พอทำได้ แต่ถ้าเป็นงานที่ต้องใช้ต่อ อย่าเสี่ยงครับ ค่าลวดนิกเกิลไม่กี่ร้อยบาท เทียบกับเสื้อปั๊มที่ต้องซื้อใหม่ทั้งตัว
คำถามที่พบบ่อย
เชื่อมเหล็กหล่อใช้ลวดอะไร
ใช้ลวดนิกเกิลโดยเฉพาะครับ มี 2 ตัวคือ ENi-CI (นิกเกิล 98%) เชื่อมแล้วกลึงต่อได้ เหมาะงานที่ต้องแต่งผิว และ ENiFe-CI (นิกเกิล 55%) แข็งแรงกว่า เหมาะเหล็กหล่อเหนียวและงานหนา ห้ามใช้ลวดเหล็กเหนียวธรรมดาเพราะแนวจะแข็งเปราะและร้าว
ทำไมเชื่อมเหล็กหล่อแล้วร้าวข้างแนวเชื่อม
เพราะความร้อนสะสมมากเกินไปครับ ตรงขอบแนวที่โดนความร้อนแล้วเย็นเร็วจะเปลี่ยนเป็นเนื้อที่แข็งและเปราะมาก พอเนื้อหดตัวก็ฉีกตัวเองตรงนั้น วิธีแก้คือเชื่อมทีละ 3–5 ซม. แล้วหยุดรอให้เย็นจนแตะได้ ใช้แอมป์ต่ำ เคาะแนวด้วยค้อนหัวมนตอนยังร้อน และปล่อยให้เย็นเองห้ามเป่าลม
ต้องอุ่นชิ้นงานก่อนเชื่อมทุกครั้งไหม
ไม่จำเป็นครับ งานบางหรือรอยสั้น ๆ ใช้วิธีเชื่อมทีละสั้นแล้วรอเย็นก็พอ แต่งานหนาหรือรูปทรงซับซ้อนควรอุ่นทั้งชิ้นให้ทั่วราว 200–300 องศา แล้วรักษาอุณหภูมิไว้ระหว่างเชื่อม สำคัญคือต้องอุ่นทั่วทั้งชิ้น ไม่ใช่อุ่นเฉพาะจุด และเชื่อมเสร็จต้องปล่อยเย็นช้ามาก ๆ
Ni98 กับ Ni55 ใช้แทนกันได้ไหม
ใช้แทนกันได้ในงานทั่วไปครับ แต่ผลต่างกัน Ni98 เนื้อนุ่มกว่า กลึงแต่งต่อได้ดีกว่า เหมาะงานเครื่องยนต์หรือชิ้นส่วนที่ต้องทำผิวต่อ ส่วน Ni55 แข็งแรงกว่า เหมาะงานหนาและเหล็กหล่อเหนียวที่ต้องรับแรง ถ้าเชื่อมเสร็จแล้วต้องเอาไปกลึง เลือก Ni98 ไว้ก่อน
สั่งเป็นเส้นได้ไหม ไม่อยากซื้อยกกล่อง
ได้ครับ มีแบบแพ็คเล็ก 2 เส้นต่อห่อสำหรับงานซ่อมที่ใช้ไม่กี่เส้น ไม่ต้องลงทุนทั้งกล่อง โทรหรือแอด LINE มาบอกว่าจะซ่อมอะไร เนื้อหนาประมาณไหน เดี๋ยวเราแนะนำว่าควรใช้ตัวไหนและกี่เส้นถึงจะพอครับ
อยากถามให้ชัวร์ก่อนสั่ง โทรมาได้เลยครับ
บอกแค่ว่าเชื่อมวัสดุอะไร หนาเท่าไร ใช้ตู้แบบไหน เดี๋ยวเราแนะนำเบอร์ลวดกับช่วงแอมป์ให้
083-901-9222 แอดไลน์สอบถาม