ลวดเชื่อมใช้กี่แอมป์ เลือกเบอร์ไหนดี รวมคำถามที่ช่างถามบ่อยที่สุด

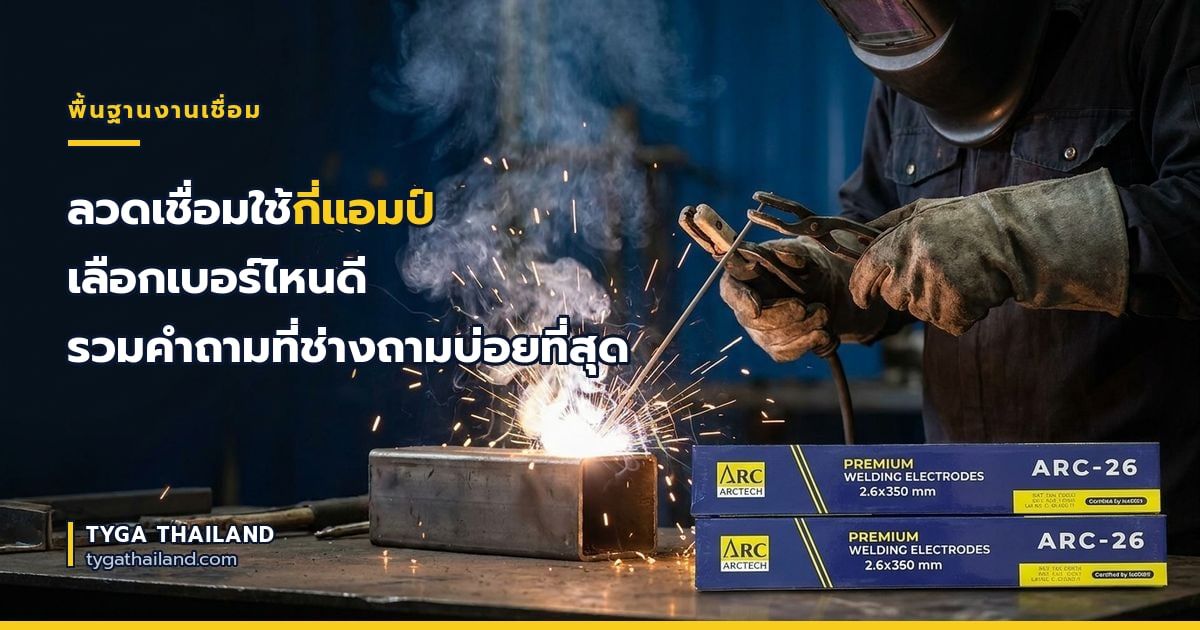
ที่ร้านเราวัน ๆ หนึ่งรับสายเยอะครับ และคำถามที่โดนถามบ่อยที่สุดไม่ใช่ "ยี่ห้อไหนดี" นะครับ แต่เป็น "ลวดเบอร์นี้ตั้งกี่แอมป์" กับ "งานแบบนี้ใช้ลวดตัวไหน" ถามกันจนพนักงานท่องได้ขึ้นใจแล้ว
เลยคิดว่าเขียนรวมไว้ที่เดียวเลยดีกว่า ใครอยู่หน้างานมือเปื้อนเขม่าอยู่ก็เปิดดูได้ทันที ไม่ต้องรอสายว่างครับ
รีบมาก อ่านแค่ตรงนี้พอ
- งานเหล็กทั่วไป รั้ว เหล็กดัด โครงหลังคา — ใช้ลวดธูป E6013 ขนาด 3.2 มม. ตั้งราว 90–140 แอมป์
- งานโครงสร้างรับน้ำหนัก เสา คาน ถัง งานที่ต้องเอกซเรย์ — ใช้ลวดโลว์ไฮโดรเจน E7016 หรือ E7018 และต้องอบลวดก่อนใช้ทุกครั้ง ไม่มีข้อยกเว้นครับ
- สแตนเลส 304 ใช้ 308L · สแตนเลส 316 ใช้ 316L · สแตนเลสเชื่อมติดเหล็กดำ ใช้ 309L
- เหล็กหล่อ ใช้ลวดนิกเกิล เชื่อมทีละสั้น ๆ ใจเย็น ๆ อย่าให้งานร้อน
- เหล็กไม่รู้เกรด เชื่อมทีไรร้าวทุกที ใช้ลวด 312 ครับ
ลวดเชื่อมใช้กี่แอมป์ ดูตารางนี้เลย
แอมป์ที่ต้องใช้ขึ้นกับ 3 อย่างครับ คือ ลวดกี่มิล · ลวดชนิดไหน · เชื่อมท่าอะไร ตารางข้างล่างคือค่าที่ใช้จริงในท่าราบกับท่าระดับ ถ้าเชื่อมท่าตั้งหรือนอนหงายเชื่อมใต้ท้องงาน ให้หรี่ลงจากค่ากลางสักนิดนึง ราว 10–15%
| ขนาดลวด | ลวดธูป E6013 | โลว์ไฮโดรเจน E7016 / E7018 | สแตนเลส E308L / E316L |
|---|---|---|---|
| 2.0 มม. | 40–70 A | — | 35–60 A |
| 2.6 มม. | 60–100 A | 65–95 A | 50–80 A |
| 3.2 มม. | 90–140 A | 90–130 A | 70–110 A |
| 4.0 มม. | 130–180 A | 130–190 A | 100–150 A |
*เป็นค่ากลาง ๆ ครับ แต่ละยี่ห้อขยับได้นิดหน่อย ข้างกล่องเขาพิมพ์มาให้อยู่แล้ว ยึดตามนั้นได้เลย
ถ้าไม่มีตารางอยู่ตรงหน้า จำง่าย ๆ ว่าเอาขนาดลวดเป็นมิลคูณ 25 ถึง 40 เช่นลวด 3.2 มม. ก็ประมาณ 80–130 แอมป์ แล้วค่อยปรับเอาหน้างาน สูตรนี้ไม่เป๊ะ แต่ช่วยให้ไม่หลงไปตั้ง 200 แอมป์ตั้งแต่เส้นแรก
อีกเรื่องที่หลายคนไม่รู้ครับ ลวดสแตนเลสกินแอมป์น้อยกว่าลวดเหล็กราว 10–20% ที่ขนาดเท่ากัน เพราะสแตนเลสนำไฟฟ้าได้แย่กว่า ลวดเลยร้อนไวมาก ถ้าตั้งแอมป์เท่าลวดเหล็ก เชื่อมไปยังไม่ทันครึ่งเส้นจะเห็นลวดแดงทั้งแท่งเลยครับ
แล้วจะรู้ได้ยังไงว่าตั้งถูกแล้ว
ไม่ต้องเดาครับ งานตรงหน้ามันฟ้องเอง
- แอมป์น้อยไป — จุดยาก ลวดติดชิ้นงานบ่อยจนอยากโยนคีมทิ้ง แนวเชื่อมนูนเป็นสัน ขอบแนวไม่กลืนกับเนื้อเหล็ก
- แอมป์มากไป — สะเก็ดกระเด็นเป็นดอกไม้ไฟ ปลายลวดแดงจนฟลักซ์ร่วง แนวแบนกว้าง กัดเป็นร่องข้างแนว เหล็กบางทะลุเป็นรู
- กำลังดี — เสียงอาร์กดังต่อเนื่องสม่ำเสมอเหมือนเสียงทอดของ แนวเชื่อมเป็นเกล็ดเรียงสวย เคาะสแลกแทบไม่ต้องออกแรง
สรุปคือฟังเสียงเอาครับ ถ้าเสียงมันดังแปะ ๆ ขาด ๆ หาย ๆ แปลว่ายังไม่ใช่
E6013 กับ E7018 ต่างกันยังไง ทำไมราคาไม่เท่ากัน
คู่นี้คนสับสนกันเยอะที่สุดครับ และเลือกผิดทีนึงผลต่างกันไกล
| เรื่อง | E6013 (ลวดธูป) | E7016 / E7018 (โลว์ไฮโดรเจน) |
|---|---|---|
| แรงดึงของแนวเชื่อม | ไม่ต่ำกว่า 430 MPa | ไม่ต่ำกว่า 490 MPa |
| เชื่อมยากง่าย | จุดติดง่าย อาร์กนิ่ง มือใหม่ก็เอาอยู่ | จุดยากกว่า ต้องเดินอาร์กสั้นตลอด |
| ต้องอบก่อนใช้ไหม | ไม่ต้อง เก็บให้แห้งก็พอ | ต้องอบทุกครั้ง 300–350°C |
| งานเอกซเรย์ งานถังแรงดัน | ใช้ไม่ได้ | ใช้ได้ ถ้าเชื่อมตาม WPS |
| โอกาสร้าวใต้แนวเชื่อม | สูงกว่าเมื่อเจอเหล็กหนา | ต่ำ เพราะไฮโดรเจนในแนวน้อย |
| เหมาะกับ | งานทั่วไป งานซ่อม เหล็กบาง เหล็กดัด | โครงสร้างรับแรง ท่อ ถัง งานที่มีสเปก |
พูดแบบบ้าน ๆ คือ E6013 เชื่อมให้ติดและสวย ส่วน E7016 กับ E7018 เชื่อมให้รับน้ำหนักได้ ครับ
E6013 เหมือนเพื่อนที่เข้ากับใครก็ได้ ไม่เรื่องมาก ส่วนโลว์ไฮโดรเจนนี่เหมือนเพื่อนที่ฝีมือดีมากแต่ต้องดูแลหน่อย ลืมอบลวดทีเดียวก็งอนใส่ทั้งวันเลยครับ
งานไหนมีวิศวกรเซ็นแบบ มีสเปกจัดซื้อ หรือมีคนมาตรวจแนวเชื่อม อย่าเสี่ยงใช้ลวดธูปเลยครับ ประหยัดค่าลวดไม่กี่บาท แต่ถ้าโดนสั่งรื้อนี่คือคนละเรื่องกันเลย
ส่วน E7016 กับ E7018 ต่างกันตรงไหน — แรงดึงพอ ๆ กันครับ แต่ E7018 มีผงเหล็กผสมในฟลักซ์ เติมเนื้อเร็วกว่า แนวเรียบกว่า เหมาะเหล็กหนาที่ต้องเชื่อมหลายเที่ยว ส่วน E7016 คุมน้ำเหล็กง่ายกว่าในท่ายาก ๆ ช่างท่อเลยชอบใช้เชื่อมเที่ยวแรก
ตัวที่ขายดีในกลุ่มนี้ก็ ARCTECH ARC-7016 · KOBE LB-52 · KOBE LB-52-18 · YAWATA 7018 · YAWATA L-55 ใครเชื่อมรูทท่อโดยเฉพาะก็มี KOBE LB-52U ครับ
ฝั่งลวดธูปงานทั่วไปก็ ARCTECH ARC-26 · KOBE RB-26 · YAWATA FT-51 · YAWATA S-13 ดูทั้งหมดได้ที่หมวด ลวดเชื่อมเหล็กเหนียว และ ลวดเชื่อมเหล็กทนแรงดึงสูง
ลวดสแตนเลสมีตั้งหลายเบอร์ เอาตัวไหนดี
กฎง่าย ๆ ครับ ลวดต้องตามเกรดสแตนเลสของชิ้นงาน ยกเว้นตอนเชื่อมของสองชนิดเข้าด้วยกัน
| เบอร์ลวด | เอาไว้เชื่อมอะไร |
|---|---|
| 308L | สแตนเลส 304 กับ 304L เจอบ่อยที่สุด งานราวบันได ครัวสแตนเลส ถังน้ำ |
| 309L | สแตนเลสเชื่อมติดกับเหล็กดำ หรือเชื่อมรองพื้นบนเหล็กก่อนเชื่อมสแตนเลสทับ |
| 316L | สแตนเลส 316 งานเจอกรด เจอคลอไรด์ ริมทะเล โรงงานอาหารและเคมี |
| 310 | งานร้อนจัด เตาเผา ปล่องไอเสีย ทนได้ถึงราว 1,100°C |
| 312 | เหล็กไม่รู้เกรด เหล็กแข็ง แหนบรถ งานซ่อมที่เชื่อมแล้วร้าวประจำ |
| 307 | เหล็กแมงกานีส งานโดนกระแทกหนัก ฟันบุ้งกี๋ ตะแกรงโม่หิน |
ตัว L ท้ายเบอร์คืออะไร — ย่อมาจาก Low Carbon คือคาร์บอนต่ำครับ ช่วยให้แนวเชื่อมไม่ขึ้นสนิมตามขอบแนวหลังโดนความร้อน งานสแตนเลสส่วนใหญ่เลือกตัว L ไว้ก่อนปลอดภัยกว่า
ลวดสแตนเลสแบบธูปมีให้เลือกที่ 308L · 309L · 316L · 310 · 312 · 307 หรือดูรวมที่หมวด ลวดเชื่อมสแตนเลสไฟฟ้า
ถ้าเป็นงานอาร์กอนก็มี ER308L · ER309L · ER316L ดูทั้งหมวดได้ที่ ลวดอาร์กอนสแตนเลส
เชื่อมสแตนเลสกับเหล็กดำ ใช้ลวดอะไร
ใช้ 309L ครับ อย่าใช้ 308L
เหตุผลคือตอนเชื่อม เนื้อเหล็กดำมันจะละลายปนเข้ามาในแนวด้วย ทำให้โครเมียมกับนิกเกิลในแนวเจือจางลง ถ้าใช้ 308L แนวจะกลายเป็นเนื้อที่เปราะและร้าวง่าย ส่วน 309L เขาออกแบบมาให้มีโครเมียมกับนิกเกิลสูงกว่า เผื่อโดนเจือจางไว้แล้ว แนวเลยยังเหนียวอยู่
เรื่องนี้เจอบ่อยมากครับ ลูกค้าโทรมาบอกว่าเชื่อมราวสแตนเลสติดเสาเหล็กแล้วมันร้าว พอถามว่าใช้ลวดอะไร คำตอบคือ 308L แทบทุกราย เปลี่ยนเป็น 309L ปัญหาจบเลย
เชื่อมเหล็กหล่อ ทำไมร้าวตลอด
เหล็กหล่อร้าวเพราะความร้อนสะสมครับ ไม่ใช่เพราะลวดไม่ดี ยิ่งรีบยิ่งร้าว วิธีที่ได้ผลจริงคือ
- ใช้ลวดนิกเกิลโดยเฉพาะ — ENi-CI นิกเกิลสูง เชื่อมเสร็จเอาไปกลึงต่อได้ เหมาะงานที่ต้องแต่งผิว ส่วน ENiFe-CI แข็งแรงกว่า เหมาะเหล็กหล่อเหนียวและงานหนา
- เชื่อมทีละสั้น ๆ ราว 3–5 ซม. แล้วหยุด รอจนเอามือแตะได้ค่อยเชื่อมต่อ
- เชื่อมจบแต่ละช่วง เอาค้อนหัวมนเคาะแนวเบา ๆ ตอนยังร้อน ช่วยคลายความเค้น
- ห้ามเป่าลมหรือราดน้ำให้เย็นเร็วเด็ดขาด ปล่อยให้เย็นเองครับ
- ถ้าเป็นรอยร้าว เจาะรูหยุดรอยร้าวที่ปลายทั้งสองข้างก่อน แล้วเจียรเปิดร่องเป็นตัว V ค่อยเชื่อม
ข้อที่ยากที่สุดคือข้อสองครับ เพราะทุกคนอยากเชื่อมรวดเดียวให้จบ แต่เหล็กหล่อมันไม่ให้ใจร้อน
ดูลวดได้ที่ Ni98 (ENi-CI) และ NI-55 (ENiFe-CI) แบบแพ็คเล็ก หรือดูทั้งหมวด ลวดเชื่อมเหล็กหล่อ
เชื่อมเหล็กบางยังไงไม่ให้เป็นตะแกรง
หลายคนแก้ด้วยการหรี่แอมป์อย่างเดียว ซึ่งช่วยได้ไม่พอครับ ต้องทำพร้อมกันหลายอย่าง
- เปลี่ยนไปใช้ลวดเล็กลงก่อนเลย 2.0 หรือ 2.6 มม. นี่คือข้อสำคัญที่สุด
- ตั้งแอมป์ที่ขอบล่างของช่วงที่แนะนำ
- เดินให้เร็วขึ้น อย่าแช่จุดเดิม
- เชื่อมเป็นจุด ๆ เว้นช่วงไว้ แล้วค่อยวนกลับมาเติมทีหลัง ให้ความร้อนมันกระจายตัว
- ถ้าเชื่อมท่าตั้งได้ ให้ลากลง ความร้อนสะสมน้อยกว่าลากขึ้นเยอะ
- ใช้ไฟ DC อยู่แล้ว ลองสลับเป็นลวดขั้วลบ ความร้อนจะลงชิ้นงานน้อยลง
เชื่อมเหล็กกัลวาไนซ์แล้วแนวพรุน แก้ยังไง
สังกะสีที่เคลือบผิวมันระเหยที่อุณหภูมิต่ำกว่าจุดหลอมเหล็กเยอะมากครับ พอเราเชื่อมทับ ก๊าซสังกะสีก็ดันขึ้นมาค้างอยู่ในน้ำเหล็ก กลายเป็นรูพรุน
- ถ้าเจียรลอกสังกะสีตรงแนวออกก่อนได้ ให้ทำเลยครับ แนวจะสวยกว่ากันคนละเรื่อง
- ถ้าลอกไม่ได้ ให้เดินช้าลงนิดนึง เปิดโอกาสให้ก๊าซลอยออกก่อนเนื้อเชื่อมแข็งตัว
- ใช้ลวดธูปอย่าง E6013 จะง่ายกว่าใช้ลวดโลว์ไฮโดรเจนในงานแบบนี้
เรื่องนี้ขอพูดจริงจังหน่อยครับ ควันสังกะสีทำให้เป็นไข้ฟูมโลหะได้ อาการคือกลับบ้านไปแล้วหนาวสั่นเหมือนเป็นไข้หวัด ใครเคยเจอจะรู้ว่าไม่สนุกเลย เชื่อมงานกัลวาไนซ์ต้องอยู่ในที่อากาศถ่ายเท ใส่หน้ากากกรองฟูม และเปิดพัดลมดูดอากาศทุกครั้งนะครับ
ขั้วบวกขั้วลบ ต่อยังไงถึงจะถูก
เรื่องนี้ต่อผิดแล้วอาการจะประหลาดมาก เชื่อมไม่ค่อยติดบ้าง สะเก็ดเต็มโต๊ะบ้าง ทั้งที่ลวดก็ดี ตู้ก็ดี
| ชนิดลวด | ต่อขั้วยังไง |
|---|---|
| ลวดธูป E6013 | ได้หมด ทั้ง AC และ DC สองขั้ว · เหล็กบางแนะนำลวดขั้วลบ |
| โลว์ไฮโดรเจน E7016 / E7018 | ลวดขั้วบวก หรือไฟ AC เท่านั้น — ไม่ใช้ขั้วลบ |
| ลวดสแตนเลส E308L / E316L | ลวดขั้วบวก |
| ลวด MIG แบบตัน ER70S-6 | ลวดขั้วบวก |
| ฟลักซ์คอร์แบบใช้แก๊ส E71T-1C | ลวดขั้วบวก |
| ฟลักซ์คอร์แบบไม่ใช้แก๊ส E71T-GS | ลวดขั้วลบ — สลับกับแบบใช้แก๊ส |
| อาร์กอน เหล็กและสแตนเลส | ทังสเตนขั้วลบ |
| อาร์กอน อลูมิเนียม | ไฟ AC |
ที่พลาดกันบ่อยสุดคือลวดฟลักซ์คอร์แบบไม่ใช้แก๊สครับ ซื้อมาใส่ตู้ MIG แล้วเชื่อมออกมาเหมือนโรยเกลือใส่เหล็ก สะเก็ดเต็มไปหมด พอบอกให้ไปสลับขั้วในตู้ปุ๊บ แนวสวยขึ้นทันที ปีนึงเจอเคสนี้หลายสิบรายเลยครับ
อบลวดกี่องศา ตัวไหนต้องอบบ้าง
| ชนิดลวด | อบยังไง |
|---|---|
| โลว์ไฮโดรเจน E7016 / E7018 | ต้องอบทุกครั้ง 300–350°C นาน 30–60 นาที แล้วเก็บในกระบอกอบร้อนระหว่างทำงาน |
| ลวดธูป E6013 | ไม่ต้องอบ เก็บในที่แห้ง ยกพ้นพื้น ปิดกล่องให้สนิทก็พอ |
| ลวดสแตนเลสหุ้มฟลักซ์ | ปกติไม่ต้อง แต่ถ้าเก็บไว้นานหรือชื้น อบ 150–200°C ราว 1 ชั่วโมงก่อนใช้ |
ทำไมต้องอบ ก็เพราะฟลักซ์ของลวดโลว์ไฮโดรเจนมันดูดความชื้นเก่งมากครับ ความชื้นก็คือน้ำ น้ำก็ให้ไฮโดรเจน ไฮโดรเจนก็เข้าไปแอบอยู่ในแนวเชื่อม พอแนวเย็นตัวมันจะดันจนเกิดรอยร้าวใต้แนวเชื่อม ซึ่งมองจากผิวไม่เห็นเลย แล้วมาโผล่เอาตอนงานรับน้ำหนักจริงไปแล้ว
อีกข้อคืออย่าอบซ้ำไปเรื่อย ๆ เกินที่ผู้ผลิตกำหนดนะครับ ฟลักซ์จะเสื่อมและลอกร่อน แกะห่อแล้วใช้ให้หมดเร็ว ๆ ดีที่สุด
ลวด 1 กิโล ได้กี่เส้น
คำถามนี้ใช้ตอนตีราคางานครับ ตัวเลขคร่าว ๆ ของลวดธูป E6013 คือ
| ขนาดลวด | ได้ประมาณกี่เส้นต่อกิโล |
|---|---|
| 2.6 × 350 มม. | ราว 45–50 เส้น |
| 3.2 × 350 มม. | ราว 28–32 เส้น |
| 4.0 × 400 มม. | ราว 16–18 เส้น |
ตัวเลขนี้ต่างกันได้ตามยี่ห้อ เพราะฟลักซ์หนาไม่เท่ากัน ความยาวลวดก็ไม่เท่ากัน
และอย่าลืมว่าน้ำหนักลวดที่ซื้อไม่ได้กลายเป็นเนื้อเชื่อมทั้งหมดนะครับ ลวดธูปทั่วไปได้เนื้อเชื่อมราว 60–65% ของน้ำหนัก ที่เหลือหายไปกับฟลักซ์ สะเก็ด แล้วก็ก้นลวดที่เราทิ้ง ตอนประเมินของให้เผื่อไว้ด้วย
เจออาการแบบนี้ แก้ตรงไหนก่อน
| อาการ | ไล่ดูตามนี้ |
|---|---|
| สแลกเคาะไม่ออก ต้องใช้สิ่วงัด | ลวดชื้น ลองเปลี่ยนกล่อง · อาร์กยาวไป ให้เดินสั้นลง · แอมป์ต่ำไป · ร่องงานแคบหรือลึกจนสแลกไหลออกไม่ทัน |
| แนวพรุน เป็นรูเข็ม | ลวดชื้นคือสาเหตุอันดับหนึ่ง · ผิวงานมีสนิม สี น้ำมัน หรือสังกะสี · อาร์กยาวจนอากาศเข้าแนว |
| กัดเป็นร่องข้างแนว | แอมป์สูงไป · เดินเร็วไป · มุมลวดเอียงผิด ลองแกว่งแล้วหยุดค้างตรงขอบแนวสั้น ๆ |
| ลวดติดชิ้นงานตลอด | แอมป์ต่ำไป · จุดอาร์กแบบขีดไม้ขีดแทนการจิ้มลงตรง ๆ · สายดินหลวม หรือหนีบอยู่บนผิวที่มีสีกั้น |
| สะเก็ดกระเด็นเยอะผิดปกติ | แอมป์สูงไป · ต่อขั้วผิด · ลวดชื้น · สายเชื่อมยาวขดหรือเส้นเล็กเกินไป |
| เชื่อมเสร็จไม่นานแล้วร้าว | เหล็กหนาหรืออากาศเย็นแล้วไม่อุ่นงานก่อน · ใช้ลวดธูปกับงานที่ควรใช้โลว์ไฮโดรเจน · ลวดโลว์ไฮโดรเจนที่ไม่ได้อบ |
สังเกตไหมครับว่า "ลวดชื้น" โผล่มาสามรอบในตารางเดียว ถ้าจำอะไรจากบทความนี้ไม่ได้เลย ขอให้จำข้อนี้ข้อเดียวก็คุ้มแล้ว
ลวดธูป MIG อาร์กอน ควรใช้อันไหน
| เรื่อง | ลวดธูป | MIG / CO2 | อาร์กอน |
|---|---|---|---|
| ความเร็ว | กลาง ๆ | เร็วที่สุด | ช้าที่สุด |
| ความสวยของแนว | พอใช้ ต้องเคาะสแลก | ดี มีสะเก็ดบ้าง | สวยที่สุด ไม่มีสแลก |
| เชื่อมกลางแจ้งมีลม | ได้สบาย | ไม่ค่อยได้ แก๊สโดนลมพัด | แทบไม่ได้เลย |
| เหล็กบางมาก | ทำได้แต่ต้องมีฝีมือ | ดี | ดีที่สุด |
| ต้นทุนเริ่มต้น | ถูกสุด | กลาง ๆ | แพงสุด |
สรุปแบบใช้จริง — งานนอกสถานที่ งานซ่อม เหล็กหนา ใช้ลวดธูป · งานในโรงงาน ผลิตซ้ำ ๆ เยอะ ๆ ใช้ MIG หรือ ฟลักซ์คอร์ · งานสแตนเลสที่ต้องโชว์แนว ท่อบาง อลูมิเนียม ใช้อาร์กอน
ลวด MIG ที่ขายดีก็ KOBE MG-51T ม้วน 20 กก. กับ ARCTECH AT50-6 ม้วน 15 กก. ฝั่งฟลักซ์คอร์ก็ KOBE DW-100 ส่วนงานอาร์กอนเหล็กมี ER70S-6 หลอด 5 กก.
ใครต้องเชื่อมนอกอาคารแต่อยากได้ความเร็วแบบ MIG ทางออกคือ ลวดฟลักซ์คอร์แบบไม่ใช้แก๊ส E71T-GS ครับ มีฟลักซ์อยู่ในไส้ลวดเลย ไม่ต้องลากถังแก๊สไปด้วย
ทังสเตนหัวสีอะไร ใช้กับอะไร
| สีหัว | รหัส | ใช้กับ |
|---|---|---|
| แดง | WT20 | เหล็กและสแตนเลส ไฟ DC จุดง่าย เป็นตัวที่ใช้กันมากที่สุด |
| เขียว | WP | อลูมิเนียม ไฟ AC |
| ทอง / ฟ้า | WL15 / WL20 | ใช้ได้ทั้ง AC และ DC ไม่ต้องสลับแท่งไปมา |
จำสีไม่ไหวก็ซื้อ หัวทอง WL15 หรือ หัวฟ้า WL20 ไปเลยครับ ใช้ได้หมดทุกงาน ไม่ต้องมานั่งท่องสีให้ปวดหัว ส่วนใครแยกงานชัดเจนอยู่แล้วก็ หัวแดง WT20 กับ หัวเขียว WP ดูทั้งหมดได้ที่ หมวดลวดทังสเตน
ซื้อลวดยังไงไม่ให้ได้ของผิดสเปก
- ดูรหัส AWS บนกล่อง อย่าดูแค่ชื่อรุ่น — ชื่อรุ่นเป็นของใครของมัน แต่รหัสอย่าง E6013 หรือ E308L-16 คือภาษากลางที่เทียบกันได้ทุกยี่ห้อ
- สเปกงานระบุแค่เกรด ใช้ยี่ห้อไหนก็ได้ที่เกรดตรง · แต่ถ้าระบุยี่ห้อมาเลย หรือขอใบรับรองสถาบันจัดชั้นเรือ ABS / LR / NK อันนี้เปลี่ยนเองไม่ได้ครับ
- งานที่ต้องส่งเอกสาร ขอ Mill Test Certificate ตั้งแต่ตอนสั่งเลย จะได้มาพร้อมของ ไม่ต้องมาตามทีหลังตอนลูกค้าทวง
- ดูสภาพกล่องด้วย โดยเฉพาะลวดโลว์ไฮโดรเจน กล่องที่เคยโดนชื้นมาแล้ว ต่อให้เอาไปอบก็ไม่กลับมาเหมือนเดิมทั้งหมด
คำถามที่พบบ่อย
ลวดเชื่อม 3.2 มม. ใช้กี่แอมป์
ลวดธูป E6013 ขนาด 3.2 มม. ใช้ราว 90–140 แอมป์ครับ ลวดโลว์ไฮโดรเจน E7016 หรือ E7018 ขนาดเดียวกันใช้ราว 90–130 แอมป์ ส่วนลวดสแตนเลสใช้น้อยกว่านั้นคือราว 70–110 แอมป์ ถ้าเชื่อมท่าตั้งหรือเหนือศีรษะให้ลดลงจากค่ากลางราว 10–15%
ลวด E6013 เชื่อมสแตนเลสได้ไหม
ไม่ได้ครับ E6013 เป็นลวดสำหรับเหล็กเหนียวกับเหล็กคาร์บอนเท่านั้น เอาไปเชื่อมสแตนเลสแล้วแนวจะขึ้นสนิมและไม่ทนการกัดกร่อน ต้องใช้ลวดสแตนเลสโดยเฉพาะ เช่น 308L สำหรับสแตนเลส 304 หรือ 309L สำหรับเชื่อมสแตนเลสต่อกับเหล็กดำ
E7016 กับ E7018 ใช้แทนกันได้ไหม
เรื่องความแข็งแรงถือว่าอยู่ระดับเดียวกันครับ แรงดึงไม่ต่ำกว่า 490 MPa และเป็นลวดโลว์ไฮโดรเจนทั้งคู่ ใช้แทนกันได้ในงานทั่วไป แต่ถ้าเอกสาร WPS ของงานระบุมาเป็นเกรดใดเกรดหนึ่ง ต้องใช้ตามนั้น เพราะเป็นเกรดที่ผ่านการทดสอบมาแล้ว
ลวดเชื่อมหมดอายุไหม เก็บได้นานแค่ไหน
ตัวลวดเหล็กไม่หมดอายุครับ แต่ฟลักซ์เสื่อมได้ ลวดธูปที่เก็บในกล่องปิดสนิท อยู่ในที่แห้ง ยกพ้นพื้น อยู่ได้หลายปีสบาย ๆ ส่วนลวดโลว์ไฮโดรเจนที่แกะห่อแล้วจะดูดความชื้นภายในไม่กี่ชั่วโมง ต้องอบใหม่ก่อนใช้เสมอ สัญญาณว่าลวดเริ่มไม่ไหวคือฟลักซ์ลอกร่อน มีคราบขาว หรือจุดอาร์กติดยากผิดปกติ
ทำไมเชื่อมแล้วเนื้อไม่ติดกัน ทั้งที่ดูเหมือนเชื่อมแล้ว
อาการนี้เรียกว่าหลอมไม่ติดครับ มักมาจากแอมป์ต่ำเกินไป เดินเร็วเกินไป หรือมุมลวดไม่ชี้เข้าขอบร่อง น้ำเหล็กเลยไปกองทับผิวเฉย ๆ โดยไม่ได้หลอมเนื้อเดิม ให้เพิ่มแอมป์ขึ้นมาหาค่ากลาง เดินช้าลง แล้วเช็กว่าผิวงานสะอาด ไม่มีสนิมหรือสีกั้นอยู่
ลวดยี่ห้อไทยกับยี่ห้อญี่ปุ่นต่างกันมากไหม
ถ้าเทียบที่เกรดเดียวกัน เช่น E6013 เหมือนกัน คุณสมบัติทางกลจะอยู่ในเกณฑ์เดียวกันครับ เพราะต้องผ่านการทดสอบตามมาตรฐานเดียวกัน ที่มักต่างกันคือความสม่ำเสมอของฟลักซ์ ความง่ายตอนจุดอาร์ก และความเนียนของแนว ซึ่งมีผลกับความเร็วงานและของเสีย ทางที่ดีคือสั่งน้อย ๆ มาลองกับงานจริงของตัวเองก่อนสั่งยกลัง จะได้รู้ว่าถูกมือหรือเปล่า
ไม่แน่ใจว่าต้องใช้ลวดตัวไหน ถามได้ที่ไหน
โทรหรือแอด LINE มาคุยได้เลยครับ บอกแค่สามอย่างคือ เชื่อมวัสดุอะไร · หนาประมาณไหน · ใช้ตู้เชื่อมแบบไหน เดี๋ยวเราแนะนำเบอร์ลวดกับขนาดที่เหมาะให้ พร้อมบอกช่วงแอมป์ที่ควรตั้ง
ที่ร้านมีครบทั้งลวดธูป ลวดโลว์ไฮโดรเจน ลวดสแตนเลส ลวดเหล็กหล่อ ลวดพอกผิวแข็ง ลวดเซาะร่อง ลวด MIG ฟลักซ์คอร์ และลวดอาร์กอน ราคาพิเศษสำหรับร้านค้า โรงงาน และผู้รับเหมา จัดส่งทั่วไทยครับ
อยากถามให้ชัวร์ก่อนสั่ง โทรมาได้เลยครับ
บอกแค่ว่าเชื่อมวัสดุอะไร หนาเท่าไร ใช้ตู้แบบไหน เดี๋ยวเราแนะนำเบอร์ลวดกับช่วงแอมป์ให้
083-901-9222 แอดไลน์สอบถาม