เชื่อมอาร์กอน TIG มือใหม่เริ่มยังไง ทังสเตนหัวสีไหน

งานอาร์กอนเป็นงานที่แนวเชื่อมสวยที่สุดในบรรดาการเชื่อมทั้งหมดครับ เป็นเกล็ดเรียงเหมือนเหรียญซ้อนกัน ไม่มีสแลก ไม่มีสะเก็ด
แต่ก็เป็นงานที่มือใหม่ท้อเร็วที่สุดเหมือนกัน เพราะต้องใช้สองมือกับหนึ่งเท้าพร้อมกัน แถมยังมีศัพท์แปลก ๆ เต็มไปหมด หัวสีอะไร ไฟ AC หรือ DC แก๊สกี่ลิตร
มาไล่ทีละเรื่องครับ จริง ๆ แล้วมีแค่ไม่กี่ข้อที่ต้องรู้
อาร์กอนต่างจากลวดธูปยังไง
ลวดธูปคือตัวลวดเป็นทั้งตัวอาร์กและตัวเติมเนื้อ ลวดละลายลงไปเป็นแนวเชื่อม
ส่วนอาร์กอนแยกหน้าที่กันครับ — แท่งทังสเตนทำหน้าที่จุดอาร์กอย่างเดียว ไม่ละลาย แล้วเราถือลวดเติมอีกมือหนึ่งจุ่มเข้าไปในแอ่งน้ำโลหะเอง ส่วนแก๊สอาร์กอนทำหน้าที่คลุมกันอากาศ
นี่คือเหตุผลที่มันคุมได้ละเอียดกว่ามาก เพราะเราสั่งได้ว่าจะเติมเนื้อเมื่อไหร่ เติมเท่าไหร่ แยกจากความร้อน
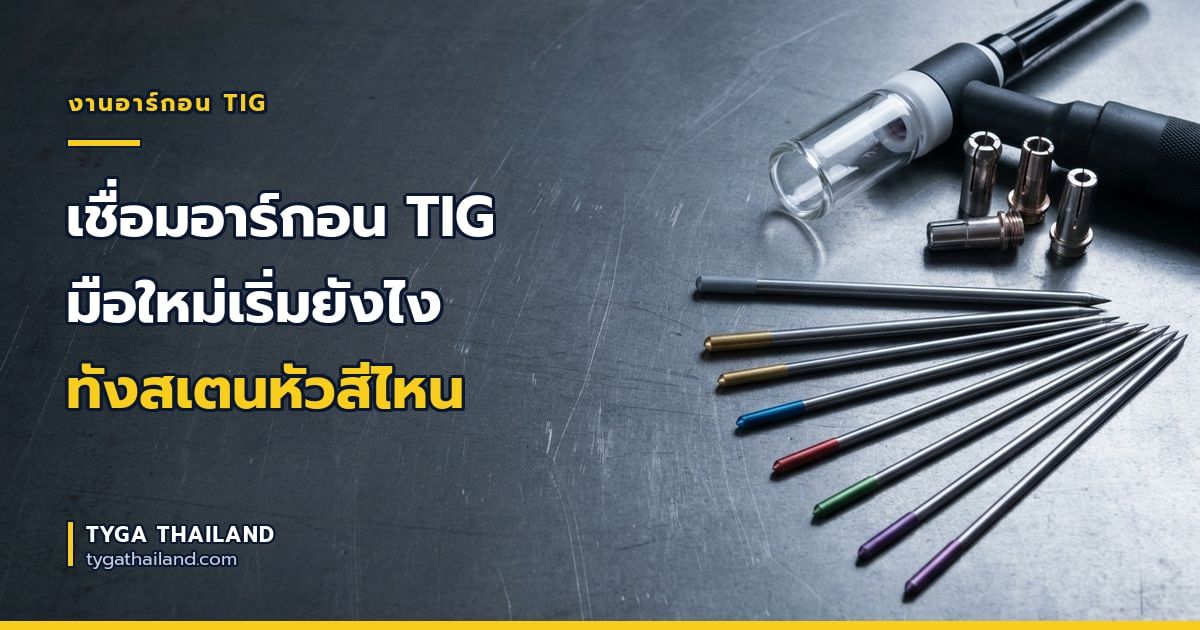
ทังสเตนหัวสีอะไร ใช้กับงานไหน
| สีหัว | รหัส | ใช้กับ |
|---|---|---|
| แดง | WT20 | เหล็กและสแตนเลส ไฟ DC จุดง่าย ทนกระแสสูง ตัวที่ใช้กันมากที่สุด |
| เขียว | WP | อลูมิเนียม ไฟ AC โดยเฉพาะ |
| ทอง | WL15 | ใช้ได้ทั้ง AC และ DC ไม่ต้องสลับแท่ง |
| ฟ้า | WL20 | ใช้ได้ทั้ง AC และ DC จุดติดง่าย อาร์กนิ่ง |
ถ้าเพิ่งเริ่มและยังไม่รู้ว่าจะเชื่อมอะไรบ้าง ซื้อหัวฟ้า WL20 หรือหัวทอง WL15 ไปเลยครับ ใช้ได้หมดทุกงาน ไม่ต้องมานั่งสลับแท่งไปมาแล้วลืมว่าอันไหนคืออันไหน
ส่วนใครแยกงานชัดเจนอยู่แล้วก็ หัวแดง WT20 สำหรับเหล็กและสแตนเลส กับ หัวเขียว WP สำหรับอลูมิเนียม ดูทั้งหมวดที่ ลวดทังสเตน
เจียรปลายทังสเตนยังไง เรื่องนี้สำคัญกว่าที่คิด
มือใหม่มักไม่รู้ว่าปลายทังสเตนมีผลกับแนวเชื่อมมาก และเจียรผิดวิธีทำให้อาร์กส่ายไปมาคุมไม่ได้
- ไฟ DC (เหล็ก สแตนเลส) — เจียรปลายให้แหลมเป็นกรวย ยาวประมาณ 2–2.5 เท่าของเส้นผ่านศูนย์กลางแท่ง
- ไฟ AC (อลูมิเนียม) — เจียรให้มนกลมเหมือนหัวไม้ขีด หรือปล่อยให้มันกลมเองตอนอาร์ก
- ⭐ ต้องเจียรตามแนวยาวของแท่งเสมอ ห้ามเจียรขวางแท่ง — ถ้าเจียรขวาง ร่องรอยเจียรจะวิ่งรอบแท่ง ทำให้อาร์กกระโดดไปมาไม่นิ่ง
- ใช้หินเจียรที่แยกไว้สำหรับทังสเตนเท่านั้น ไม่ปนกับงานเหล็ก
ถ้าปลายทังสเตนไปแตะน้ำเหล็กเมื่อไหร่ ต้องหยุดแล้วเจียรใหม่ครับ เพราะเนื้อเหล็กที่ติดปลายจะทำให้อาร์กเสียและปนเปื้อนแนว
ตั้งค่าเบื้องต้น
| งาน | ชนิดไฟ | ทังสเตน | แก๊ส |
|---|---|---|---|
| เหล็กเหนียว | DC ทังสเตนขั้วลบ | แดง ทอง ฟ้า | อาร์กอน 100% |
| สแตนเลส | DC ทังสเตนขั้วลบ | แดง ทอง ฟ้า | อาร์กอน 100% |
| อลูมิเนียม | AC | เขียว ทอง ฟ้า | อาร์กอน 100% |
กระแสตั้งเท่าไร สูตรคร่าว ๆ ที่ใช้ได้จริงคือ ความหนาชิ้นงาน 1 มม. ต่อ 30–40 แอมป์ เช่นเหล็กหนา 2 มม. ก็ราว 60–80 แอมป์ ส่วนอลูมิเนียมให้เพิ่มจากนี้อีกราว 25% เพราะมันระบายความร้อนเร็วกว่ามาก
แก๊สกี่ลิตร ทั่วไป 6–12 ลิตร/นาที ปรับตามขนาดถ้วยเซรามิก ถ้าเปิดแรงเกินไปแก๊สจะปั่นป่วนแล้วดูดอากาศเข้าแนวแทน ไม่ใช่ยิ่งเยอะยิ่งดีครับ
อีกอย่างที่มือใหม่มักลืมคือ post-flow หรือแก๊สที่ไหลต่อหลังปล่อยสวิตช์ ตั้งไว้ราว 5–10 วินาที เพื่อคลุมแนวและปลายทังสเตนตอนที่ยังร้อนแดงอยู่ ถ้าไม่มี post-flow ปลายทังสเตนจะดำและแนวปลายจะเป็นสีดำ
ท่าจับและลำดับที่ถูก
- วางถ้วยเซรามิกให้ปลายทังสเตนยื่นพ้นออกมาราว 3–5 มม.
- เอียงหัวเชื่อมจากแนวตั้งราว 15 องศา ชี้ไปทางทิศที่จะเดิน
- เหยียบคันเร่ง จุดอาร์ก แล้วรอจนเห็นแอ่งน้ำโลหะเป็นเงาวาวก่อน อย่ารีบเติมลวด
- จุ่มลวดเติมเข้าที่ขอบด้านหน้าของแอ่ง แตะแล้วดึงออกทันที ไม่ใช่จ่อค้างไว้
- เลื่อนหัวเชื่อมไปข้างหน้านิดหนึ่ง แล้วจุ่มลวดอีกครั้ง ทำเป็นจังหวะสม่ำเสมอ
เคล็ดลับที่ช่วยได้มากคือ ห้ามเอาลวดเติมไปจ่อใต้ปลายทังสเตน ให้จุ่มที่ขอบแอ่งเสมอ ไม่งั้นลวดจะละลายแล้วหยดลงมาโดนทังสเตน แล้วต้องหยุดเจียรใหม่
ลวดเติมเหล็กมีให้เลือกทั้ง ER70S-6 ARCTECH หลอด 5 กก. · KOBELCO TG-S50 · HYUNDAI ST-50G ดูทั้งหมวดที่ ลวดอาร์กอนเหล็ก ส่วนงานสแตนเลสดูที่ ลวดอาร์กอนสแตนเลส
อาการที่มือใหม่เจอบ่อย
| อาการ | สาเหตุ |
|---|---|
| ทังสเตนดำ ปลายบวมเป็นตุ่ม | แก๊สไม่พอ · ไม่มี post-flow · แท่งเล็กเกินไปสำหรับกระแสที่ใช้ · ต่อขั้วผิดเป็นขั้วบวก |
| แนวเชื่อมออกมาสีดำหรือเทาด้าน | แก๊สคลุมไม่พอ · ยื่นทังสเตนยาวเกิน · มีลมพัด · ผิวงานสกปรก |
| อาร์กส่ายไปมาไม่นิ่ง | เจียรปลายทังสเตนขวางแท่ง · ปลายทังสเตนปนเปื้อน · สายดินหลวม |
| ลวดเติมติดในแอ่งดึงไม่ออก | กระแสต่ำไป แอ่งไม่ร้อนพอ · จุ่มลวดเร็วเกินก่อนแอ่งเป็นเงา |
| แนวนูนเป็นตุ่ม ๆ ไม่ต่อเนื่อง | จุ่มลวดเยอะเกินต่อครั้ง · เดินหัวเชื่อมช้าไป |
| เจาะทะลุงานบ่อย | กระแสสูงไป · แช่ที่เดิมนานเกิน · ไม่ได้ใช้แผ่นรองหลังงาน |
มือใหม่ควรฝึกอะไรก่อน
อย่าเพิ่งเชื่อมงานจริงครับ ฝึกตามลำดับนี้จะเร็วกว่ามาก
- ฝึกลากแอ่งเปล่า ไม่ต้องเติมลวด เอาเหล็กแผ่นมาลากให้แอ่งน้ำโลหะขนาดเท่ากันตลอดแนว ข้อนี้ฝึกการคุมความร้อนและความเร็วมือ
- ฝึกจุ่มลวดเป็นจังหวะ พอคุมแอ่งได้แล้วค่อยเติมลวด ให้ได้เกล็ดถี่สม่ำเสมอ
- ฝึกต่อชนสองแผ่น แล้วค่อยขยับไปท่าตั้งและท่าอื่น
คนส่วนใหญ่ข้ามข้อ 1 ไปเลย แล้วไปติดอยู่ตรงที่แนวไม่สม่ำเสมอ ทั้งที่ปัญหาอยู่ที่ยังคุมแอ่งไม่ได้ตั้งแต่ต้นครับ
คำถามที่พบบ่อย
เชื่อมอาร์กอนใช้ทังสเตนหัวสีอะไร
เหล็กและสแตนเลสใช้หัวแดง WT20 กับไฟ DC ส่วนอลูมิเนียมใช้หัวเขียว WP กับไฟ AC ถ้าไม่อยากสลับแท่งไปมาให้ใช้หัวทอง WL15 หรือหัวฟ้า WL20 ซึ่งใช้ได้ทั้ง AC และ DC เหมาะกับร้านที่เชื่อมหลายวัสดุ
ทำไมเชื่อมอาร์กอนแล้วแนวออกมาดำ
เกือบทุกครั้งคือแก๊สคลุมแนวไม่พอครับ ไล่เช็ก 4 ข้อ — ถังแก๊สยังมีไหม ตั้งกี่ลิตรต่อนาที (ควร 6–12) ยื่นทังสเตนพ้นถ้วยยาวเกิน 5 มม. หรือเปล่า และมีลมพัดผ่านจุดเชื่อมไหม อีกข้อที่ลืมกันบ่อยคือไม่ได้ตั้ง post-flow ให้แก๊สไหลต่อหลังปล่อยสวิตช์ราว 5–10 วินาที
ตู้เชื่อมอาร์กอนธรรมดาเชื่อมอลูมิเนียมได้ไหม
ได้เฉพาะตู้ที่ออกไฟ AC ได้ครับ ตู้ TIG ที่มีแต่ DC เชื่อมอลูมิเนียมไม่ได้ เพราะไม่มีช่วงคลื่นขั้วบวกที่จะทำหน้าที่ระเบิดฟิล์มออกไซด์บนผิวออก ตอนซื้อตู้ให้ดูว่าระบุ AC/DC TIG ไม่ใช่ DC TIG อย่างเดียว
เชื่อมอาร์กอนกับเชื่อมธูป อันไหนควรเริ่มก่อน
ถ้าเป้าหมายคือทำงานได้เร็ว เริ่มที่ลวดธูปครับ อุปกรณ์ถูกกว่า เรียนรู้เร็วกว่า และใช้ได้กับงานส่วนใหญ่ที่เจอ แต่ถ้าเป้าหมายคืองานสแตนเลสที่ต้องโชว์แนว งานท่อบาง หรืองานอลูมิเนียม ต้องไปทางอาร์กอนอยู่ดี หลายคนเริ่มจากธูปแล้วค่อยต่อยอดไปอาร์กอนทีหลัง
ยื่นทังสเตนพ้นถ้วยได้ยาวแค่ไหน
ทั่วไปราว 3–5 มม. ครับ ยื่นยาวกว่านั้นแก๊สจะคลุมไม่ถึงปลายแล้วแนวจะดำ แต่ถ้าต้องเชื่อมในมุมอับที่เข้าไม่ถึงจริง ๆ ให้เปลี่ยนไปใช้ถ้วยแก๊สแบบมีตะแกรงกระจายแก๊ส ซึ่งยอมให้ยื่นยาวกว่าปกติได้โดยแก๊สยังคลุมอยู่
อยากเริ่มงานอาร์กอน ต้องซื้ออะไรบ้าง
โทรหรือแอด LINE มาคุยได้เลยครับ บอกว่าจะเชื่อมวัสดุอะไรเป็นหลักและตู้ที่มีอยู่เป็นรุ่นไหน เดี๋ยวเราแนะนำทังสเตนหัวสีที่เหมาะ ขนาดแท่ง ลวดเติม และของสิ้นเปลืองที่ควรมีติดร้าน มีครบทั้งลวดอาร์กอนเหล็ก สแตนเลส และอลูมิเนียม ราคาพิเศษสำหรับร้านค้า โรงงาน และผู้รับเหมา
อยากถามให้ชัวร์ก่อนสั่ง โทรมาได้เลยครับ
บอกแค่ว่าเชื่อมวัสดุอะไร หนาเท่าไร ใช้ตู้แบบไหน เดี๋ยวเราแนะนำเบอร์ลวดกับช่วงแอมป์ให้
083-901-9222 แอดไลน์สอบถาม